


Стручно објашњење: Како постићи потпуну обнову коморе за сагоревање аеромотора
Комора за сагоревање авио-мотора ради под високим притиском и температуром и након неког времена рада постаје браон или чак изгорела, али након низа процеса одржавања може не само да изгледа као нова, већ и да се понаша као ново.
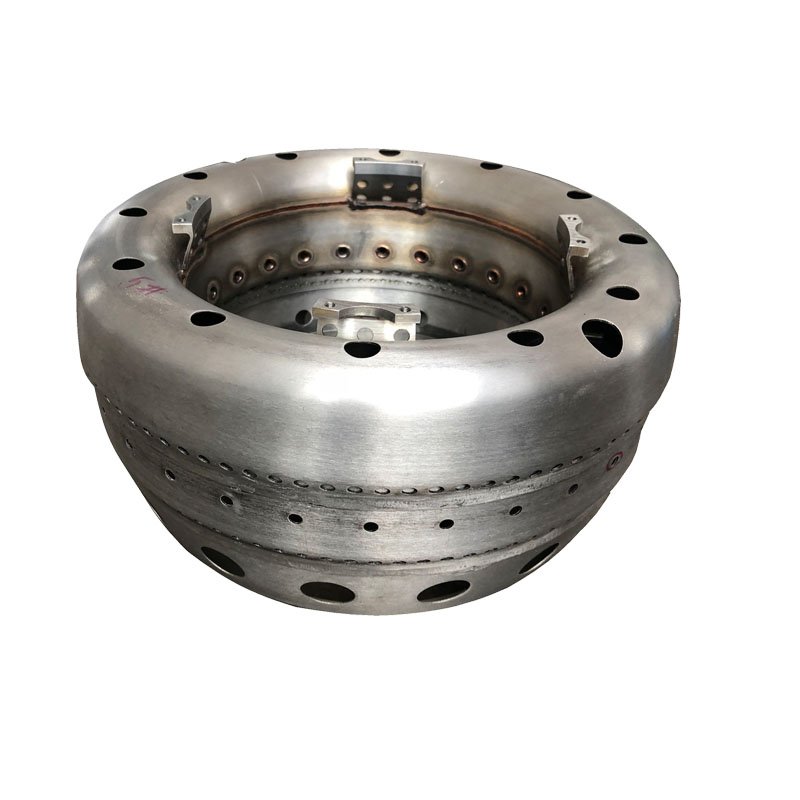
Узмите В2500 и ЦФМ{1}} турбовентилаторске моторе као пример. Комора за сагоревање је кратка прстенаста структура, а 20 вртложних млазница за гориво прскају гориво за маглу и ваздух из компресора високог притиска, који се пали млазницом за паљење да би се произвео константан режим сагоревања ниског топлотног напрезања. Комора за сагоревање В2500 је повезана унутрашњим и спољашњим прстеновима кроз уско пријањање. Купола спољног прстена је распоређена са 20 водећих прстенова млазница за гориво и усклађена са 20 обложених плочица. Унутрашњи и спољашњи прстенови су подељени у 5 слојева, сваки слој има 10 обложених плочица, а плочице су уско распоређене тако да је цела унутрашња шупљина прекривена премазом.
Врх спољног прстена је у близини млазнице за гориво бр.7 ~ 8, то јест, на позицији 4 ~ 5 сати, два водећа прстена млазнице за паљење су сукцесивно распоређена. На горњој страни спољног прстена налази се 5 рупа са чахуром, које служе као позиција за фиксирање предњег краја коморе за сагоревање. Гас уведен великим рупама на унутрашњим и спољашњим зидовима прстена се углавном користи за смањење улазна температура турбине високог притиска осим малог дела сагоревања. Гас који улази из малих отвора на бочним зидовима користи се за хлађење зидова и плочица кроз чешљасти отвор иза плочица. Унутрашњи прстен је повезан са телом преко прирубнице, а излаз коморе за сагоревање је близу првог степена. водећа лопатица турбине високог притиска.

ЦФМ56-3 комора за сагоревање се састоји од унутрашњег прстена, спољашњег прстена, унутрашњег поклопца, спољашњег поклопца и поклопца куполе. Подељен је у 5 конфигурација према томе да ли су спољни прстен и спољни поклопац заварени или завртани и да ли постоји тампон. Купола покрива 20 водећих прстенова млазница горива распоређених у две фазе. Унутрашњи и спољни поклопци се користе за стабилизацију протока. Унутрашњи и спољашњи прстенови су интегрални дизајн, сваки је обложен са неколико слојева облоге, а облога се хлади гасом који се уводи кроз рупе које су на једнакој удаљености од корена. Спољни прстен има прстен за вођење млазнице за паљење на 4 сата и 8 сати, респективно, унутрашњост коморе за сагоревање је покривена премаз, предњи крај није фиксиран, а начин повезивања задњег краја (излаз коморе за сагоревање) је исти као код В2500.

Корак 1: Раставите
Унутрашњи и спољашњи прстенови коморе за сагоревање В2500 се постављају заједно и лако се растављају. Шиндре се могу појединачно заменити и причвршћене су за унутрашње и спољашње прстенове. Водећи прстен млазнице за гориво има два дела изнутра и споља, а потребно је исполирати два споја за лемљење пре него што се одврну, што је уједно и прво корак да се спољашњи прстен потпуно разгради.
ЦФМ56-3 комору за сагоревање је потребно уклонити само ако квар прелази обим сервиса или ако је потребно заменити или поправити компоненту, што почиње полирањем лемних спојева који држе спољне завртње, који имају 40 вијци у једној конфигурацији и 80 у другој. Када се ови завртњи уклоне, комора за сагоревање се разбија на 5 или 4 дела (са спољним прстеном заварени заједно са поклопцем куполе). Остали делови, укључујући оплату, су заварене конструкције и не могу се једноставно раставити.

Корак 2: Оперите
В2500 се може чистити топлом водом. Ако је јако прљав, може се потопити у раствор алкалије (82 ~ 93 степена) 30 ~ 90 минута, а затим очистити топлом водом. У зависности од нивоа одржавања, одлучите да ли ћете радити ФПИ.
ЦФМ56-3 се препоручује за чишћење паром (100 степени Ц), који је доступан у стационарним и преносивим типовима.
Корак 3: Проверите
Комора за сагоревање В2500 се може раставити на унутрашње и спољашње прстенове, очистити и послати на преглед. Оштећења унутрашњег и спољашњег прстена су обично пукотине или аблација, што се може поправити заваривањем. Величина места где су унутрашњи и спољашњи прстенови спојени и место где су спољашњи прстенови спојени са каросеријом треба да испуњава услове, и треба одржавати одређену храпавост, иначе треба извршити поправку прскањем. Да ли је плочица добро повезана са унутрашњим и спољашњим прстеновима, треба утврдити мерењем размака између њих, а угао прстена млазнице за гориво и равни је између 9 степени 52 '30 "и 13 степени 52' 30".
Опсег радијалног померања вођице млазнице за гориво мора бити већи од 3,048 мм, у супротном треба га заменити. Методе инспекције за ЦФМ56-3 пукотине у комори за сагоревање, аблацију и губитак премаза су сличне онима за В2500. Међутим, ако је премаз оштећен, плочица се не може заменити као В2500, већ се може само поново прскати.

Модел коморе за сагоревање, спољни поклопац су залемљени прикључци, ако постоји оштећење на поправци вакуумског лемљења. Прстен за вођење млазнице за гориво прве фазе мора бити у могућности да се слободно ротира, али опсег ротације не може прећи 360 степени, иначе мора бити поправљен.
Водећи прстен млазнице за гориво фазе 2 је непокретан. Свака заптивна ивица унутрашњег и спољашњег прстена може се поправити прскањем или заваривањем ако је оштећена. Након што је комора за сагоревање подељена на неколико делова, сваки део треба да се угради на сопствени уређај за инспекцију како би се проверила величина и положај. Ови делови коморе за сагоревање се лако деформишу и могу се кориговати специјализованим алатима (као што су хидраулични уређаји).

Корак 4: Поправка и премаз
Поправка унутрашњег и спољашњег прстена В2500: када пукотине или аблација унутрашњег и спољашњег зида прстена пређу опсег директног заваривања, потребно је поправити шавове. Поправљени материјал може бити направљен од истог материјала и дебљине као зид прстена, или могу бити исечени са исте локације других доступних комора за сагоревање.
Да би се прво исполирао напукнути део дела за поправку, исечени лист мора да буде истог облика као и оштећени део (размак између страна оштећеног дела треба да буде унутар 0.381 мм) , а затим фиксиран методом тачкастог заваривања. Након заваривања и полирања, потребно је избушити рупе. Постојеће рупе се могу користити као шаблони за означавање места бушења рупа. Затим користите ласерско бушење, бушилицу или ЕДМ и друге начине бушења, такође можете направити исту рупу као оригинал ручно.

Коначно, термичка обрада је да се ослободи напрезање (максимална температура је 990 степени) и изврши ФПИ инспекција. Сервис коморе за сагоревање ЦФМ56-3 подразумева доста поправки заваривањем јер се замена компоненти врши заваривањем. Као танкозидни део, мора се уградити како би се спречила деформација током заваривања. Овај одељак описује поправку ТБЦ (премаза за термичку баријеру) нанетог на унутрашњи, спољашњи прстен и облогу поклопца куполе. Премаз облоге се састоји од два слоја: основног премаза ЦП6023 (никл-хром-алуминијум-итријум) и површинског премаза ЦП6024( цирконијум итријум). Постоје 2 начина за уклањање премаза:
Први је да се два премаза уклоне истовремено водом под високим притиском (138 ~ 410кН/м2), омогућавајући да се уклони 5% остатака доњег премаза и 0,03 мм основног материјала по поправити. Затим се жари да би се побољшала заварљивост дела и повратила његова дуктилност. Другим се уклања горњи премаз са сувим дуваним песком од глинице. Након чишћења, извршите третман жарења.

Затим припремите раствор за уклањање доњег премаза: помешајте једнаке делове раствора хлороводоничне киселине и раствора азотне киселине на 16 степени, а затим потопите делове 3 ~ 4 сата (21 степен), а затим исперите хладном и топлом водом и осушите. Ако је потребно, заостали премаз се уклања сувим дуваним песком од глинице.
Прскање премаза: Пре свега, заштитите положај који није прскан, очистите прскану површину сувим дуваним песком од глинице, плазма прскајте доњи премаз ({{0}}.1 ~ 0.15мм ), попрскајте површински премаз (0.20 ~ 0.30мм) у року од 2 сата након прскања доњег премаза, или 0,33 ~ 0,43 мм за прскање дебелог премаза.


